PTFEライニングパイプコーティング&接着試験 - 第1部
News Details
序論:外装塗装が重要な理由
購入者が高品質なPTFEライニングパイプとPTFEライニング管継手を探す際、焦点はほとんど内側に集中します。内側のフッ素樹脂(PTFE)層が強酸、強アルカリ、有毒化学物質に対する無敵のシールドとして機能することは誰もが知っています。
しかし、多くのプロジェクトエンジニアが忘れがちな、同様に重要な質問があります:外側の鋼管を何が保護するのか?
典型的な化学プラント、肥料工場、港湾では、周囲の空気は極めて過酷です。大気中の湿気、高湿度、塩水噴霧、そして微妙な酸蒸気が充満しています。外側の鋼管が適切に保護されていない場合、外側から錆び始めます。時間が経つと、外装の深刻な腐食が鋼製外殻を破壊し、内側のPTFEライニングが完全に intact であっても、高額なプラント停止を余儀なくされます。
これを防ぐため、当社施設で製造されるすべてのバッチのPTFEライニングパイプは、厳格な多段階コーティング試験プロセスを経ています。以下に、パイプの内側と外側を確実に保護するための明確なステップバイステップのプロセスを説明します。
ステップ1:表面調整(「ベルクロ効果」の創出)
完全に滑らかなガラス板に標準的な粘着テープを貼ってみたことはありますか? ほとんど力を入れずに剥がれます。しかし、同じテープを少し粗い布に貼ると、しっかりと固定されます。
鋼管の塗装にも全く同じ法則が適用されます。滑らかな炭素鋼管に単に液体塗料をスプレーするだけで、10年または15年間付着し続けると期待することはできません。
-
研磨サンドブラスト:塗料が金属に接触する前に、生の鋼管は高速の微小研磨粒子でブラスト処理されます。このプロセスにより、ミルスケール、暗い酸化層、汚れ、微視的な錆斑点が瞬時に除去されます。
-
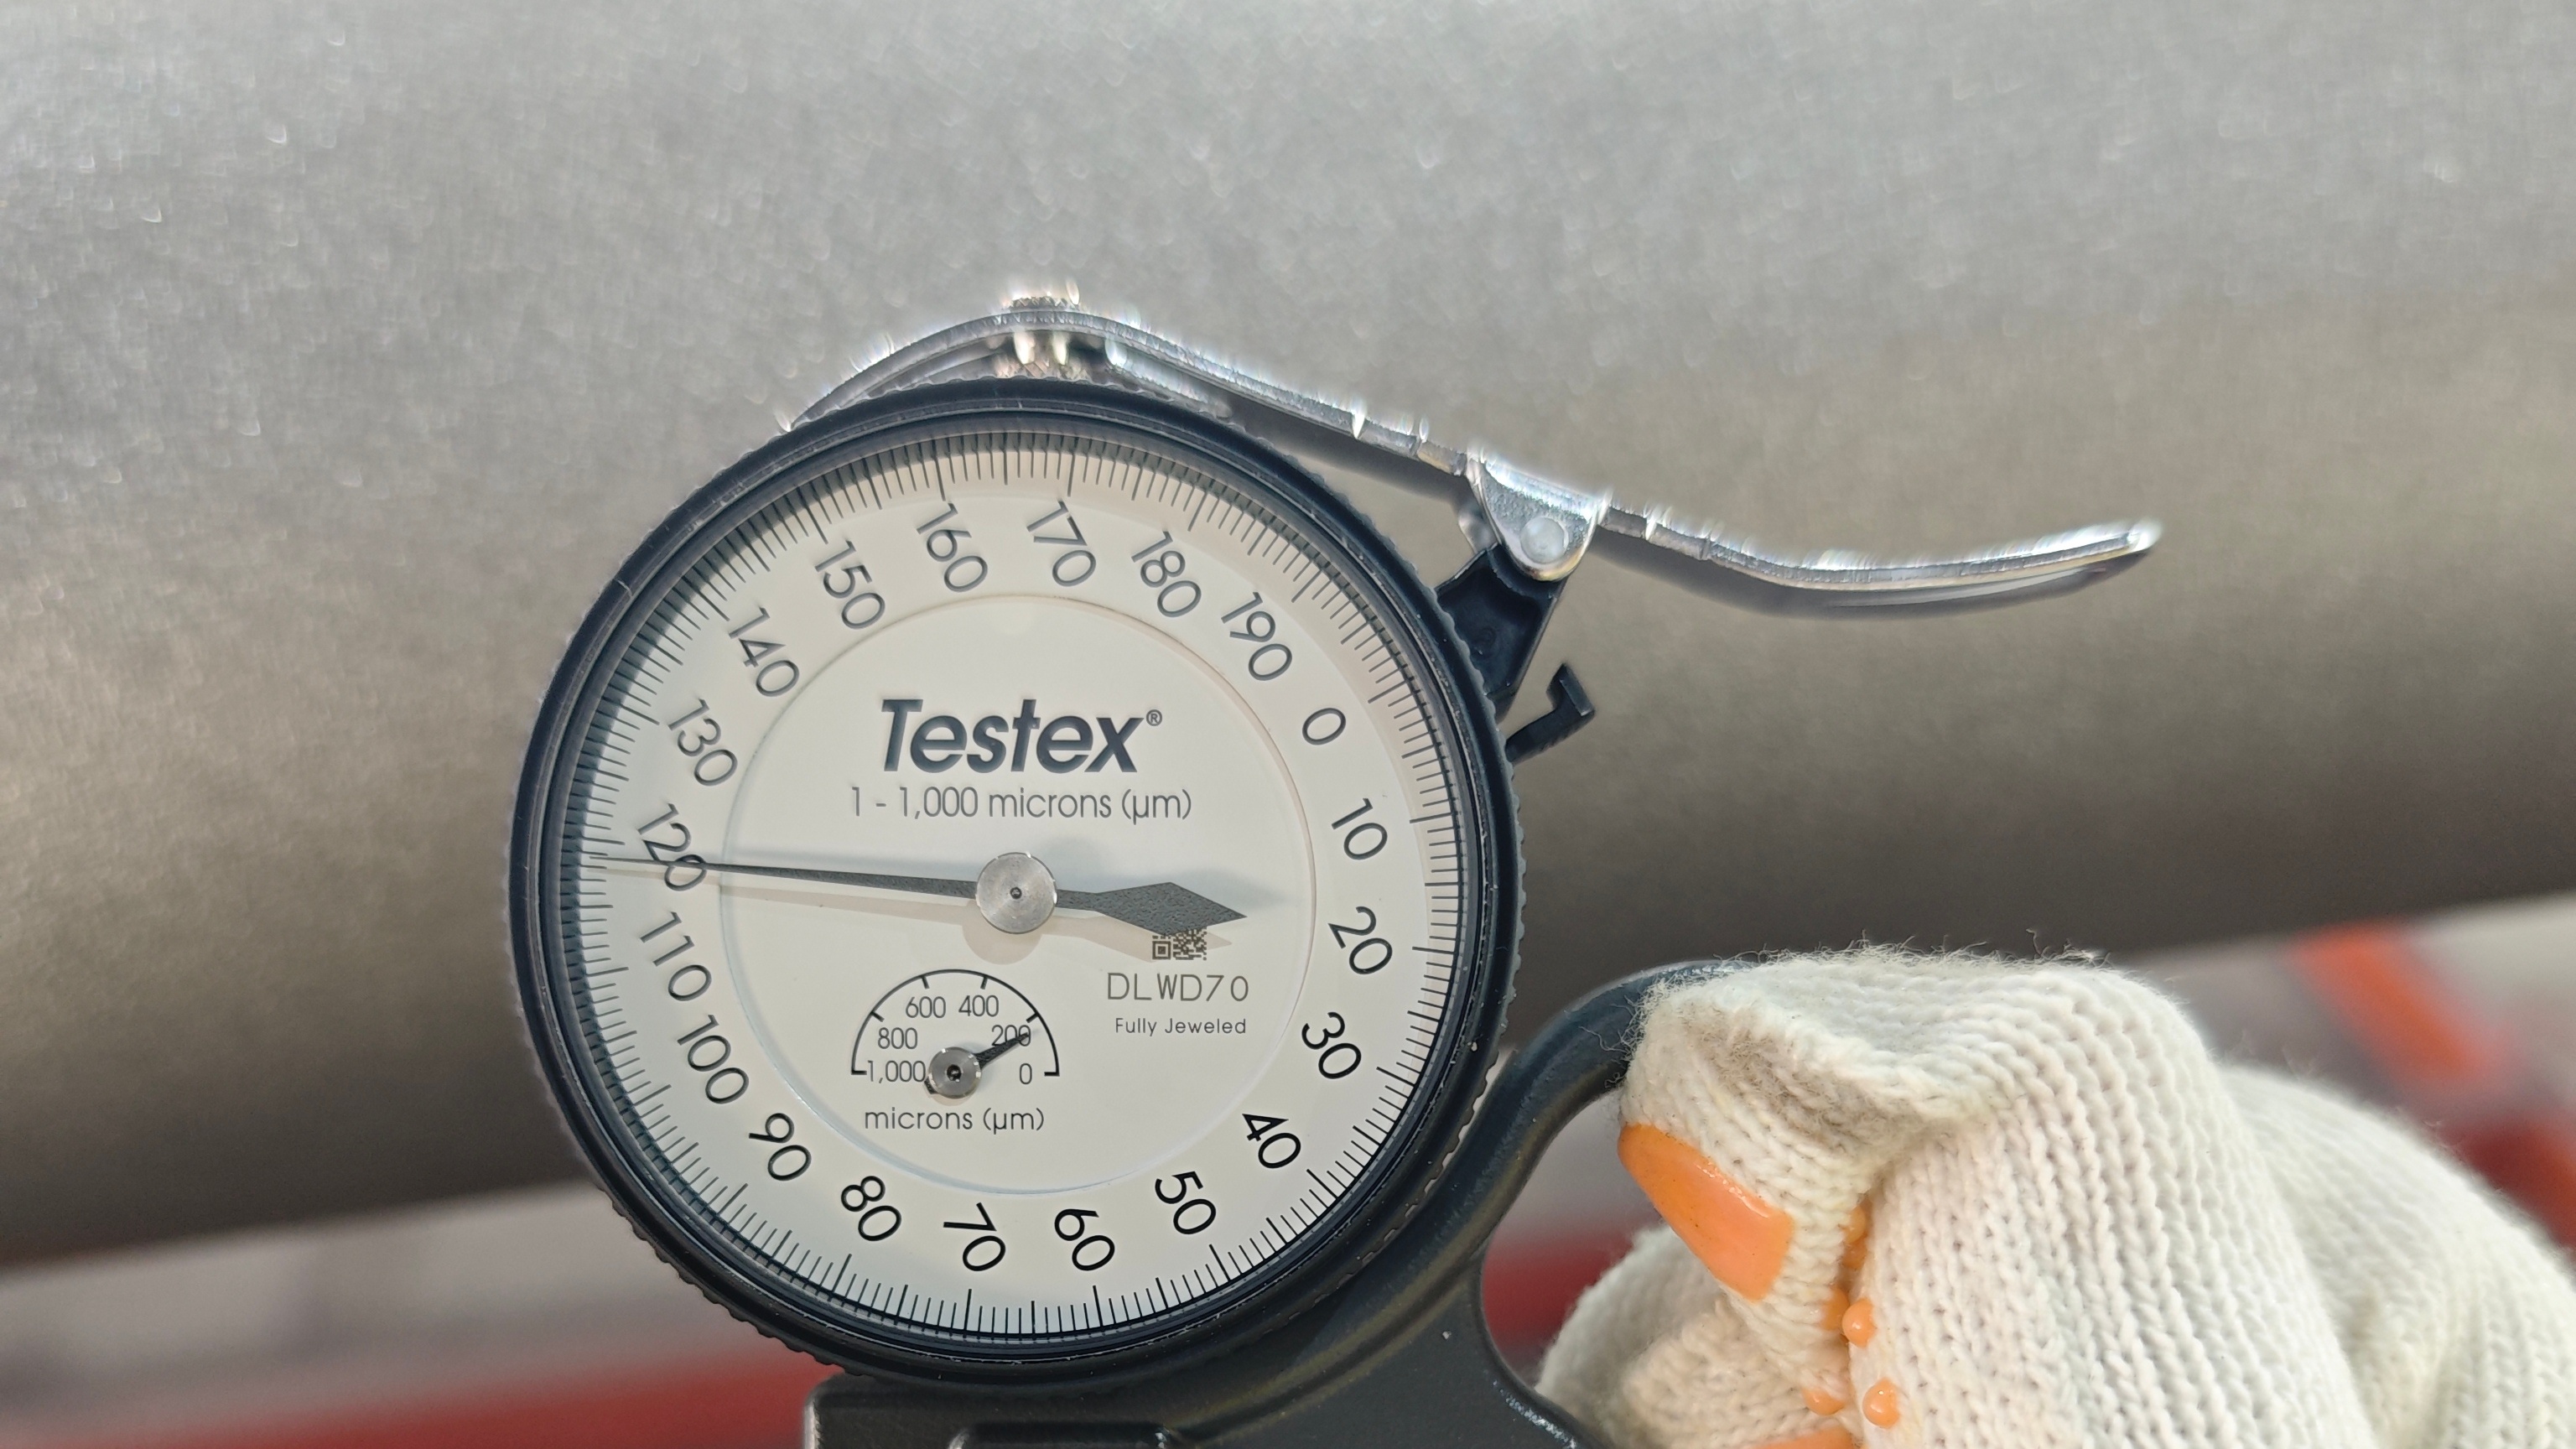
表面プロファイルの測定:ブラスト処理後、品質保証(QA)検査員は専用のTestexレプリカテープを金属表面に押し付け、精密な厚さゲージで測定します。
-
目標:鋼表面に制御された均一な微視的な粗さを実現することです。これらの微視的な溝は、ベルクロのような微小な機械的「フック」として機能し、最初の塗料層が金属に深く食い込むことを可能にします。
ステップ2:実験室による引き剥がし付着試験
現場で労働者がパイプを設置する際、または夏と冬の極端な温度変化にさらされた際に、塗料が剥がれないことを100%確認するにはどうすればよいでしょうか?
破壊的な引き剥がし試験方法を使用して実験室でテストします!
-
試験の設定:実際の生産パイプと共に、同じサンドブラストと塗装プロセスを経た一致する鋼製試験板を準備します。
-
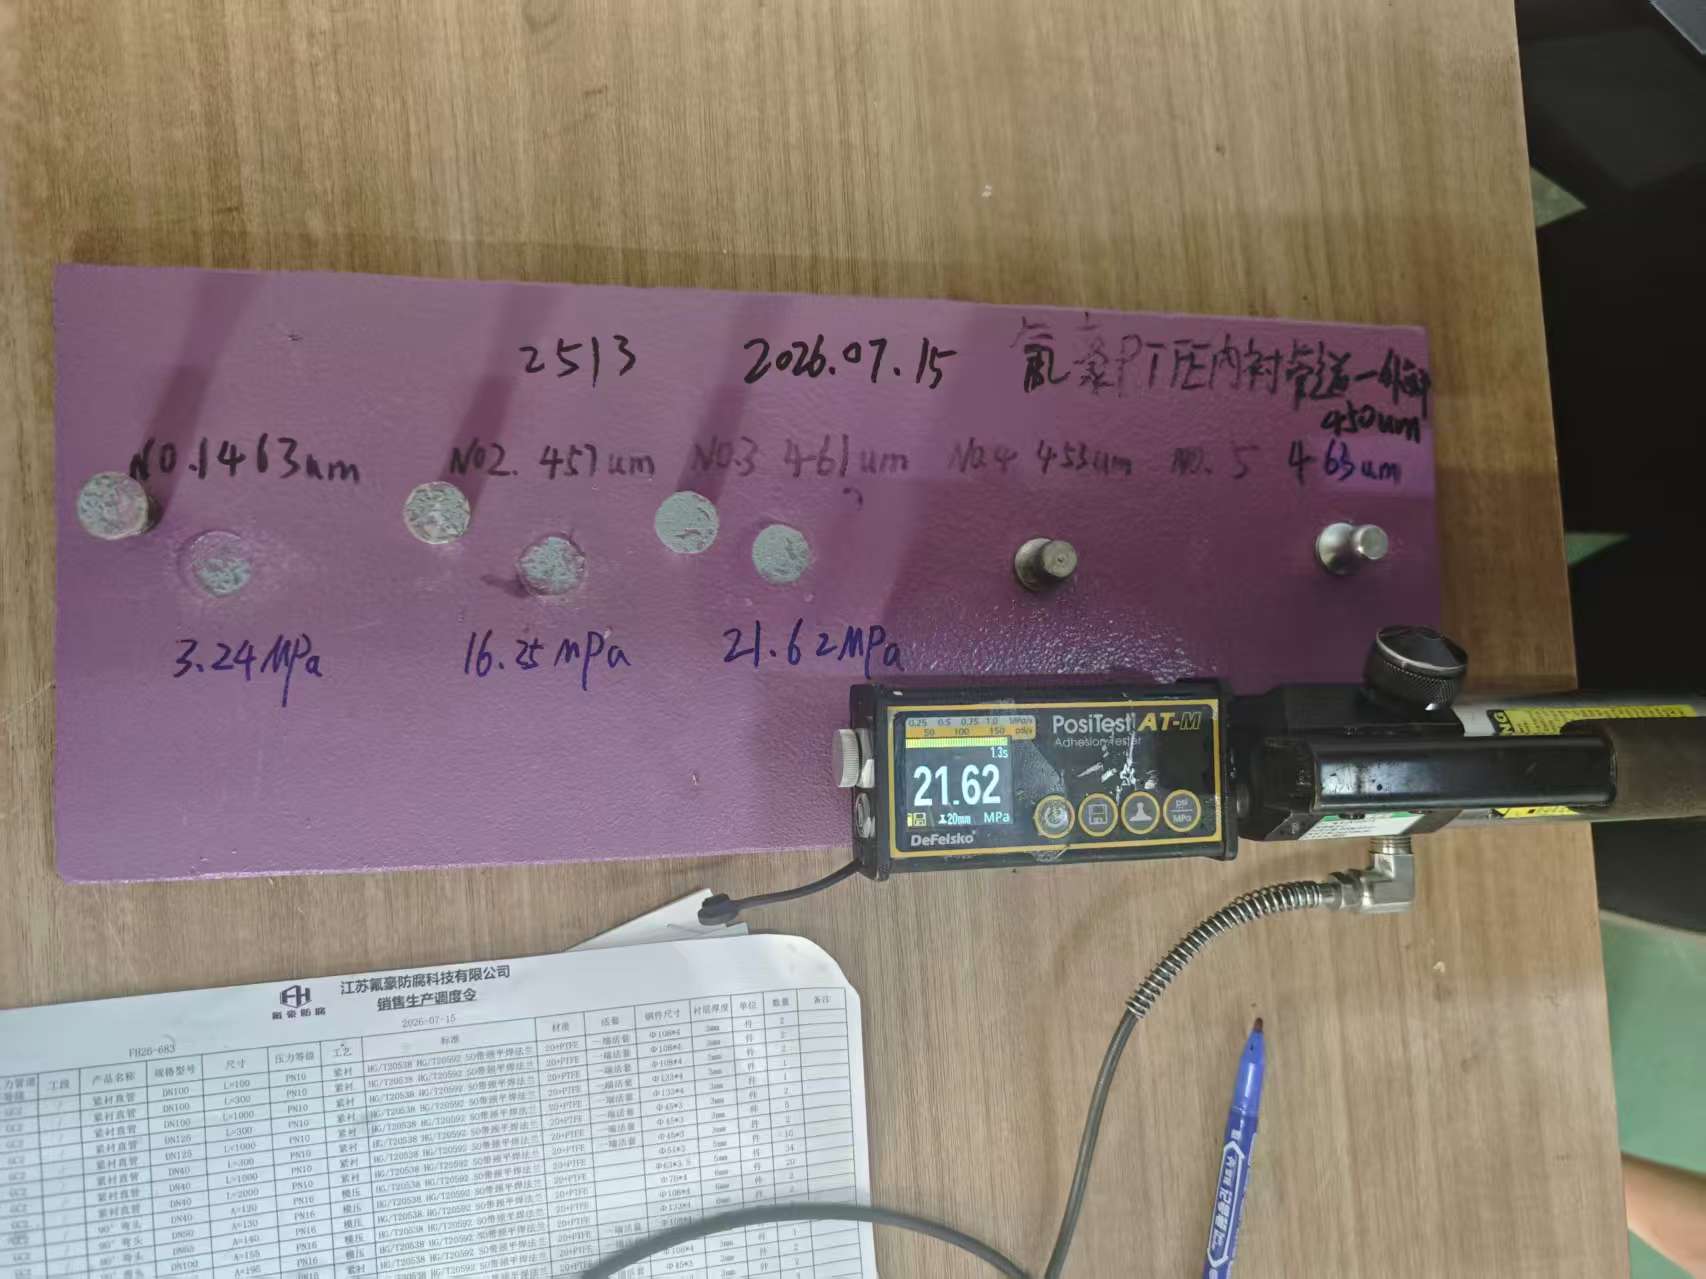
スタッドの接着:小型の円形金属スタッド(ドリーと呼ばれる)を、高強度の工業用エポキシで塗装された試験板にしっかりと接着します。接着剤が完全に硬化して硬くなるまで放置します。
-
引き試験:QA技術者は専用の油圧工具(PosiTest付着テスター)を金属スタッドに取り付け、ゆっくりと上向きに引っ張る力を増加させます。
-
結果:機械は、塗料を鋼から引き剥がすのに必要な正確な力を測定します。標準的な商業塗装は低圧で剥がれる可能性がありますが、当社の高性能コーティングは20MPa以上まで強く保持されます。これは、接着が破壊される兆候が見える前に、膨大な力が必要であることを意味します。
ステップ3:乾燥膜厚(DFT)の測定
塗料層が薄すぎると、酸素と湿気が時間と共に微視的なピンホールを通ってゆっくりと浸透し、塗料の下に隠れた錆を引き起こす可能性があります。一方、1回の塗装で塗料が厚すぎると、乾燥時にひび割れする可能性があります。正確なバランスを見つけることが重要です。
-
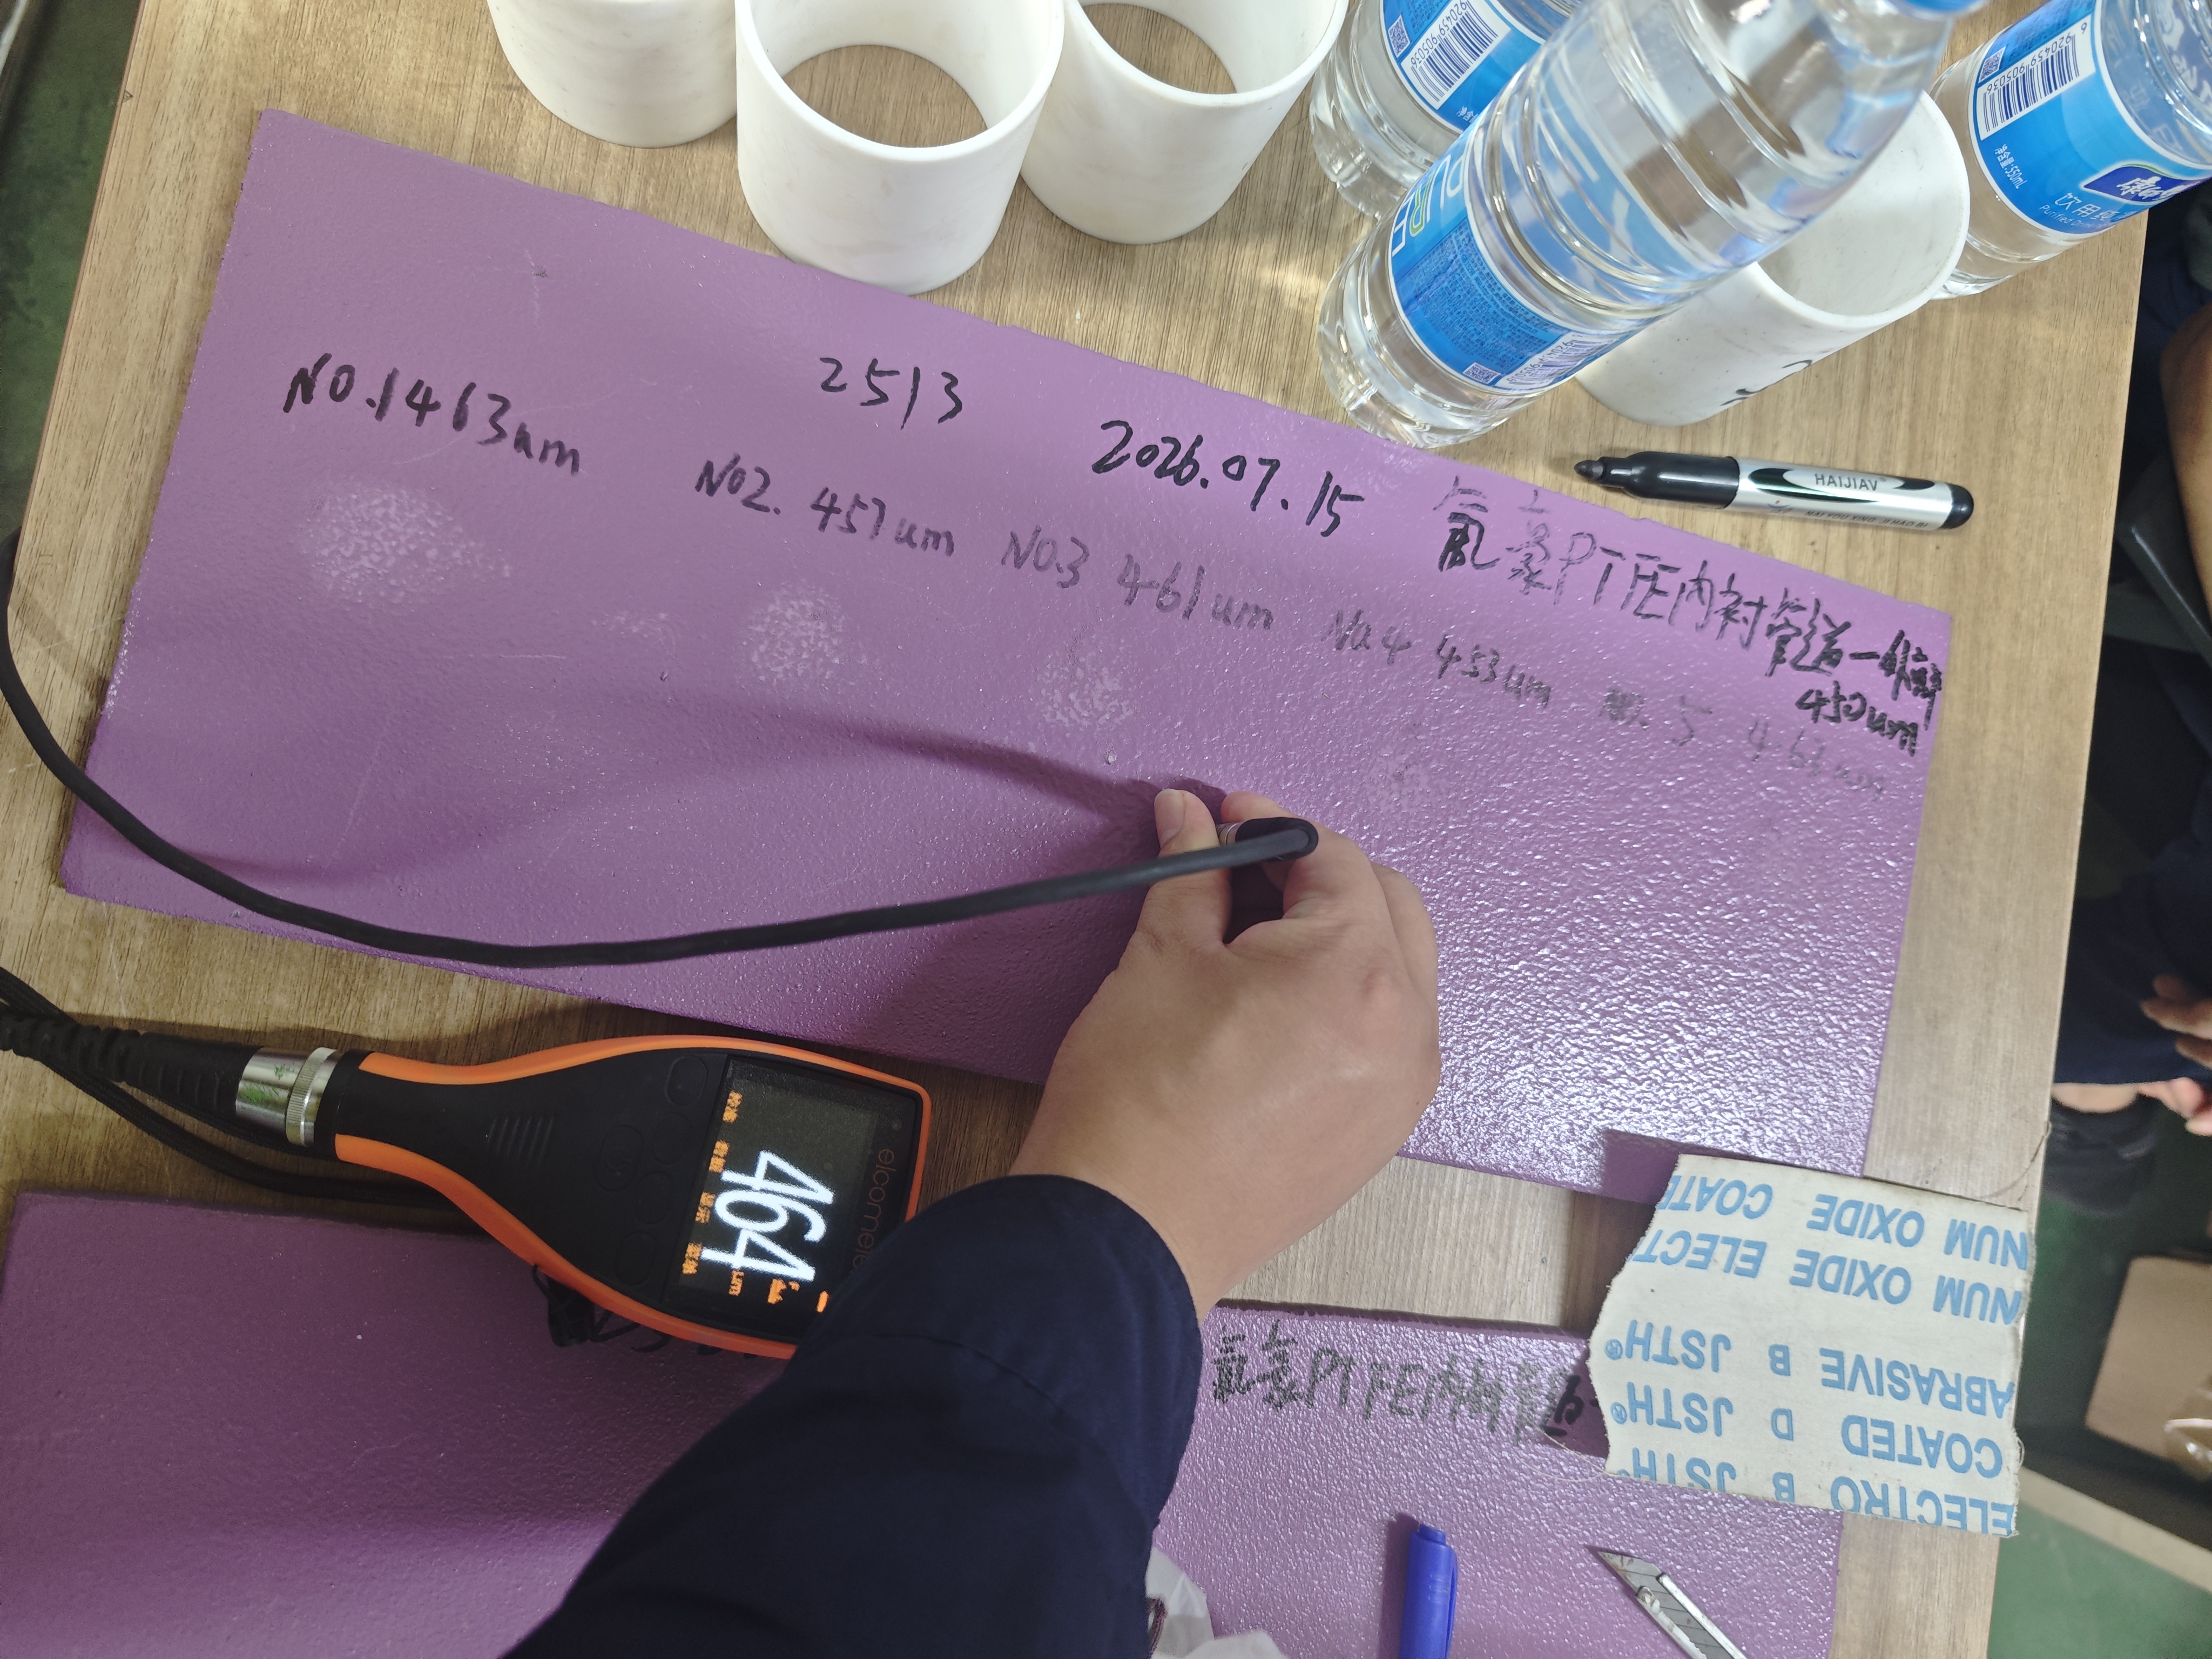
デジタルゲージによるチェック:検査員は、ハンドヘルド型デジタル磁気メーター(Elcometerデジタルゲージなど)を使用して、パイプ本体、フランジネック、溶接継手全体の数十カ所で塗料厚をテストします。
-
一貫した目標範囲:重負荷の化学プラント環境向けに、総乾燥膜厚を400~460ミクロン程度に維持しています。
-
完全被覆保証:すべてのスプールの複数の箇所をテストすることで、大気腐食にさらされる「薄いスポット」がゼロであることを保証します。
調達マネージャー向けの実践的なメリット
これらの厳格な実験室および工場での試験を実施することで、プロジェクトの工期と予算に具体的なメリットを提供します:
-
予期せぬメンテナンスゼロ:2年ごとに足場に塗装班を派遣して錆びた外装パイプを再塗装する必要はありません。
-
寿命の一致:外装の鋼保護は、内部のPTFEライニングの長く信頼できる寿命に一致するように構築されています。
-
完全な品質トレーサビリティ:表面プロファイルの深さから最終的な塗料厚まで、すべての試験結果は文書化され、バッチ検査証明書に添付されます。
次は何ですか?
塗料の厚さと付着性のテストは物語の半分に過ぎません。塗料が完全に乾燥した後、海上輸送中にこれらの重いスプールを保護し、現場に傷一つなく到着させるにはどうすればよいでしょうか?
第2部を読んで、最終的なコーティングチェック、フランジシール保護、国際輸出包装ワークフローを発見してください!


